
Martinrea Honsel社事例(ドイツ;アルミ):
最適化された冷却制御による熱間亀裂の除去
熱間亀裂は改善に非常にコストがかかり、極端な場合には生産開始を遅らせる危険性をはらんでいます。また、機械の機能的な故障を引き起こす可能性のある鋳造欠陥です。開発期間が短縮されることで、欠陥のリスクが高まることもあり得ます。従って、リスクを事前に、最小限に抑えるためにシミュレーションを活用した開発への期待がますます高いものとなっています。
自動車業界に関連した鋳造サプライヤーにおいては、信頼性の高い引け巣予測は標準的なものとなってきています。しかし、いくつかの箇所で生じる熱間亀裂の高精度な予測はまだ難しいのが現状です。設計上重要な箇所での予測は可能であるものの、その予測される亀裂の数は実機と比較して過大になることがしばしばあります。そのため、熱間亀裂の発生防止は開発プロセス中の試作段階で、現場の工夫でなされることがあります。グローバルな軽金属部品のサプライヤーであり、MAGMASOFT®の長年のユーザーであるMartinrea Honselはシミュレーションを活用し、クランクケースのプロセス開発における熱間亀裂の発生を迅速に、最小限に抑制する方法を発見し、実機適用しました。
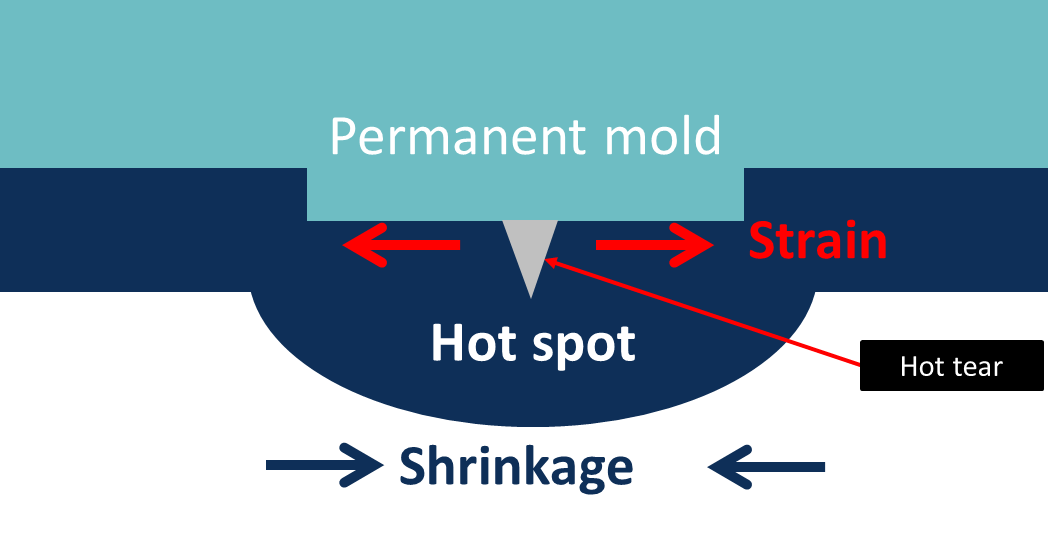
凝固中に冷却速度の不均一さによって鋳物に応力が発生します。これらの応力が凝固温度に到達する前に材料の引張強度に達すると、いわゆる熱間亀裂が発生します(Fig. 2)。熱間亀裂の進展は局所的な肉厚の差や、中子や金型による凝固収縮の妨げによって促進されます。
合金の凝固挙動は熱間亀裂の形成において特に重要な要素となります。一般的に凝固温度直上の温度では微細組織が非常に脆い挙動を示します。熱収縮が妨げられることによって生じるわずかな機械的歪みでも熱間亀裂を引き起こす可能性があります。凝固範囲が狭い合金の場合、熱間亀裂は溶湯が補給されることで”修復”
されることがあります。しかし、凝固範囲が広い合金の場合、密なデンドライト構造が作られるため溶湯の補給が妨げられます。そのため、一度形成された熱間亀裂は溶湯補給によって”修復”されることが無くなり、熱間亀裂が文字通り形成されます。クランクケースに最も一般的に使用される、A226
合金は上記の広い凝固範囲を持ち、熱間亀裂が発生しやすい傾向を持つことで知られています。
潜在的な欠陥の早期検出
クリティカルな製品領域での熱間亀裂を分析するために、応力解析モジュールMAGMAstress
を使用しました。これによって、凝固及び冷却工程での任意のタイミングの熱間亀裂の挙動を計算しました。デンドライト間の溶湯補給がこれ以上不可能になる時点からの局所歪み速度の評価は、熱間亀裂クライテリアの計算において重要なパラメータになります。また、凝固時間の増加に伴って熱間亀裂の傾向が高まることも考慮に入れる必要があります。
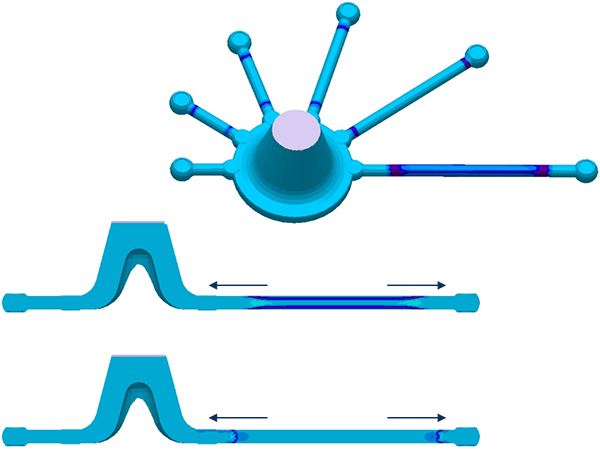
熱間亀裂クライテリアは鋳造試作品を用いて調整及び検証することができます。この検証を行うため、異なる長さの棒を持つ鋳造試験品を鋳造し、その長さと肉厚の違いによって生じる凝固収縮の差を確認しました(Fig. 3)。得られた結果として、肉厚の熱い部分と薄い部分の接点で最大の歪みが生じ、歪みの大きさは棒の長さとともに増加します。最も短い棒は熱間亀裂の傾向が最も小さく、最も長い棒は熱間亀裂の傾向が最も大きくなります。
熱間亀裂クライテリアを用いることで、クリティカルな領域を早期に特定することができます。この解析は、鋳物と金型の両方を考慮した応力計算を実施しており、大きな計算コストを必要とします。金型レイアウトの最適化、つまり、既存の鋳物金型の冷却構造を検討するための計算時間を短縮するために、Martinrea Honsel
は大幅に簡略化した製品形状の解析モデルを使用して、熱間亀裂が発生しやすい領域の定性的リスクを評価可能にする手法を開発しました。この最適化の結果は従来のフルモデルでの応力解析を用いた熱間亀裂予測と比較検証され、その有用性が検証されました。
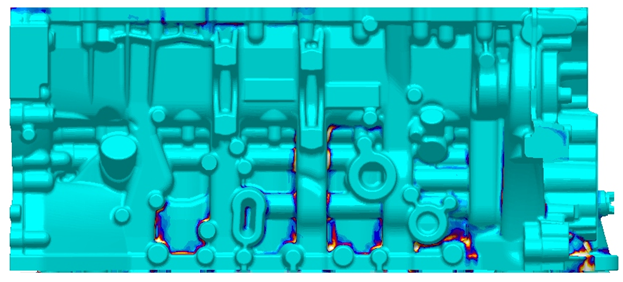
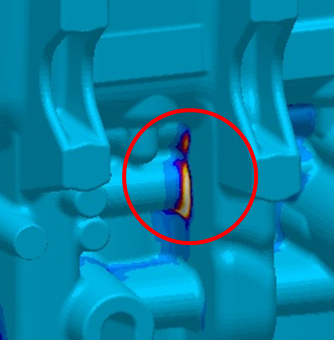
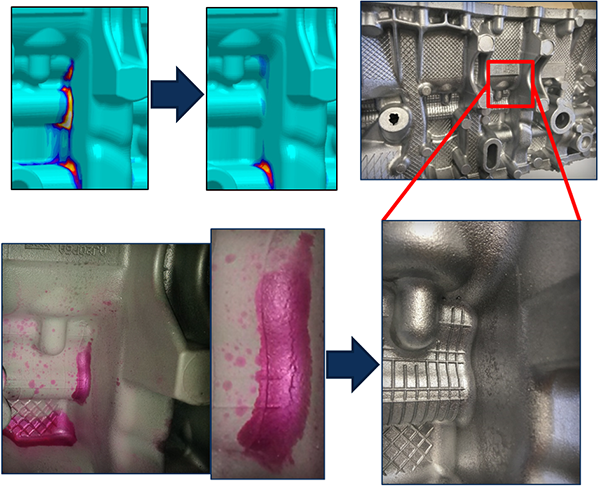
そもそも、この最適化検討を始めた理由は、低圧鋳造品のクランクケースの試作生産中に熱間亀裂不良が高い頻度で発生したためです。熱間亀裂の発生位置はMAGMASOFT®の応力解析を用いて再現可能です(Fig. 4)。
Martinrea Honselが開発した、簡略化された熱間亀裂クライテリア(simplified hot tear criterion : SHC)
は熱間亀裂が発生する領域の凝固時間と、冷却によって影響を受ける領域の凝固時間の違いを用いて評価されます。このクライテリアはMAGMASOFT®
で評価領域の設定とユーザーリザルト機能を使って作成・評価できます。
不良の最小化に向けた最適化の変数として、冷却の開始時間が選択され、目的関数として、SHCとポロシティを最小にすることを選択しました。
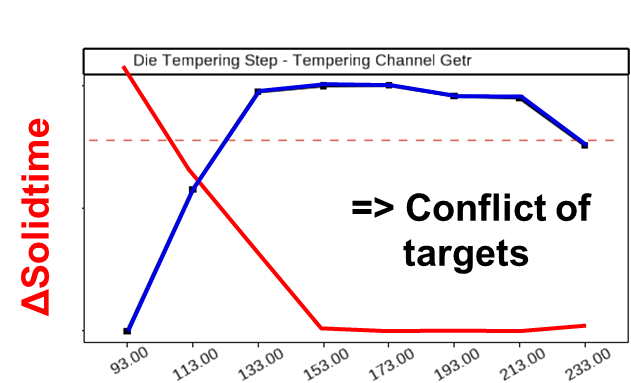
結果の評価
最適化の結果を確認するために、最適な時間範囲の中央値を冷却開始時間として選択し、従来の応力解析を実行しました。設定した評価領域でのポロシティはクリティカルではありませんでしたが、熱間亀裂クライテリアの結果は最適化前の結果と比較して十分に減少していることが確認できました。冷却開始タイミングを最適化した条件で実施した鋳造試験では、クリティカルな領域での熱間亀裂もポロシティも発生しませんでした。
この事例では、応力解析に基づく簡略モデルの熱間亀裂予測手法と簡易なモデルを効率的に組み合わせることで、鋳造におけるリスクのある領域を特定し、重大な影響を与えるプロセス変数を特定する方法を明らかにしています。この方法により、鋳造品質を保証するための措置を迅速に導き出すことができます(Fig. 6)
。
会社紹介:Martinrea Honsel社
Martinrea Honselの歴史は、創業者Fritz Honselが100年以上前に設立した企業で、継続性と革新力が特徴的な企業になります。長年に渡り、同社は顧客の希望や要求を革新的なプロセスや製品に変換することを繰り返し、成功を収めてきました。現在、Martinrea Honsel
は自動車業界で製品開発及び量産を行うパートナーとして認知されています。ドイツ、スペイン、ブラジル、メキシコ、中国にある工場で乗用車に商用車のエンジン、トランスミッション、サスペンション、シャシー、さらにはその他製造業向けのアルミニウム部品を製造しています。
本記事は、MAGMA社の下記ウェブサイトに公開されている記事「https://www.magmasoft.de/en/solutions/casting-design/references/Elimination-of-Hot-Tears-through-Optimized-Cooling-Control-00002/」を日本語訳したものです。
- ※記載されている製品/サービス名称、社名、ロゴマークなどは該当する各社の商標または登録商標です。
